


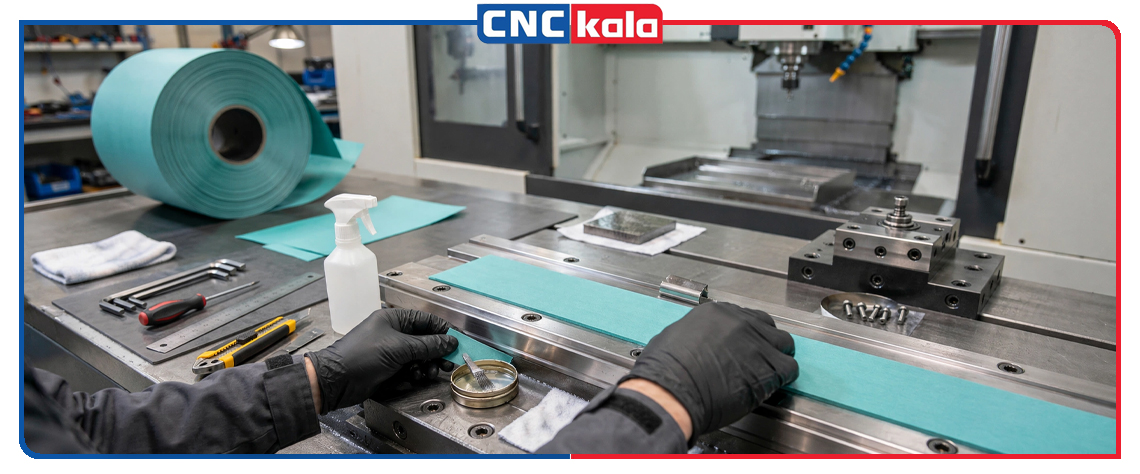
تورسیت (Turcite) یکی از متریال های کاربردی در تعمیر و بازسازی سطوح لغزشی ماشین آلات صنعتی و دستگاه های CNC است. این لایه پلیمری با ضریب اصطکاک پایین، روی سطوح مشخصی از ریل و بخش های متحرک دستگاه نصب می شود تا حرکت قطعات روان تر انجام شود و میزان سایش بین سطوح کاهش پیدا کند. نصب صحیح تورسیت اهمیت زیادی دارد؛ زیرا چسبندگی نامناسب، انتخاب ضخامت اشتباه یا آماده سازی غیر اصولی سطح می تواند باعث جدا شدن لایه، ایجاد لقی و کاهش دقت حرکتی دستگاه شود.
در این مطلب از سی ان سی کالا، می خواهیم مراحل نصب تورسیت روی ریل دستگاه CNC، ابزارهای مورد نیاز، نحوه آماده سازی سطح، روش چسباندن و نکات مهم پس از نصب را بررسی کنیم.
تورسیت چیست و چه کاربردی در دستگاه CNC دارد؟
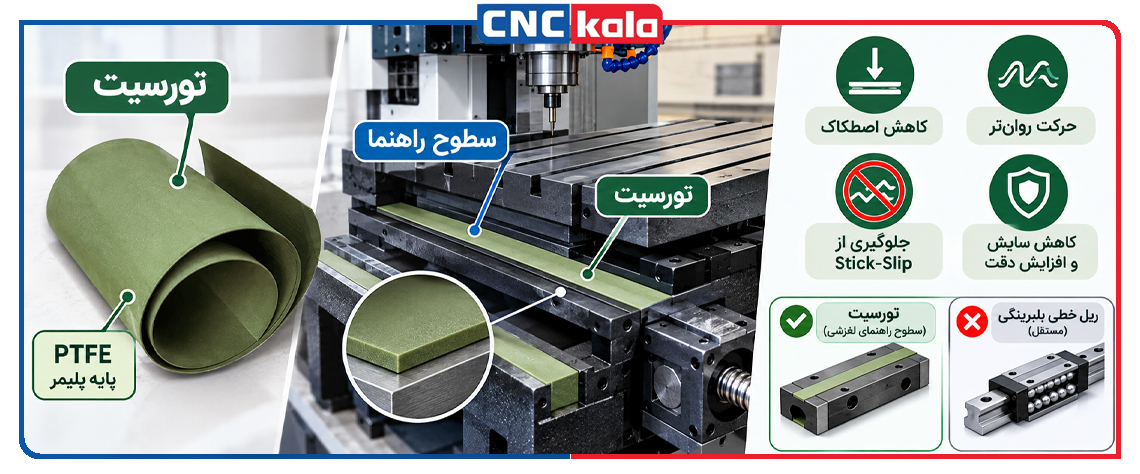
تورسیت نوعی متریال لغزشی بر پایه پلیمر PTFE است که جهت استفاده در سطوح راهنمای کشویی ماشین ابزار طراحی شده است. این متریال در محل تماس دو سطح متحرک، مانند بخش هایی از بستر و میز دستگاه، قرار می گیرد و به کاهش اصطکاک و جلوگیری از حرکت ناپیوسته یا Stick-Slip کمک می کند.
یکی از مشکلات رایج در دستگاه های CNC قدیمی، فرسودگی سطوح راهنما و ایجاد اصطکاک نامناسب میان قطعات متحرک است. نصب تورسیت در فرایند بازسازی این سطوح می تواند به بهبود حرکت محورها، کاهش سایش و بازیابی بخشی از دقت حرکتی دستگاه کمک کند. البته باید توجه داشت که تورسیت برای سطوح راهنمای لغزشی استفاده می شود و نباید آن را با ریل های خطی بلبرینگی اشتباه گرفت. همچنین روش نصب و کاربرد این دو سیستم کاملا متفاوت است.
در دستگاه هایی که تورسیت بر اثر استفاده طولانی مدت دچار سایش، خراشیدگی یا جداشدگی شده است، بررسی وضعیت لایه لغزشی اهمیت زیادی دارد. در چنین شرایطی این موضوع که آیا تورسیت قابل تعویض است؟ و این به میزان فرسودگی، وضعیت سطح زیرین و امکان بازسازی ریل بستگی دارد.
ابزار و تجهیزات مورد نیاز برای نصب تورسیت
پیش از شروع نصب، بهتر است که تمامی ابزارهای مورد نیاز آماده باشند تا فرایند چسباندن بدون وقفه انجام شود. مهم ترین تجهیزات عبارت اند از:
- ورق یا نوار تورسیت با ضخامت و ابعاد مناسب
- چسب دوجزئی مخصوص اتصال تورسیت به فلز
- مواد چربی زدا و پاک کننده سازگار با متریال
- دستمال تمیز و بدون پرز
- ابزار اندازه گیری دقیق مانند کولیس و ساعت اندیکاتور
- ابزار برش و پرداخت تورسیت
- کاردک دندانه دار برای پخش یکنواخت چسب
- گیره، صفحه فشاری یا وزنه برای ایجاد فشار یکنواخت
- ابزار ماشین کاری و کف تراشی برای پرداخت نهایی
مراحل نصب تورسیت روی ریل دستگاه CNC
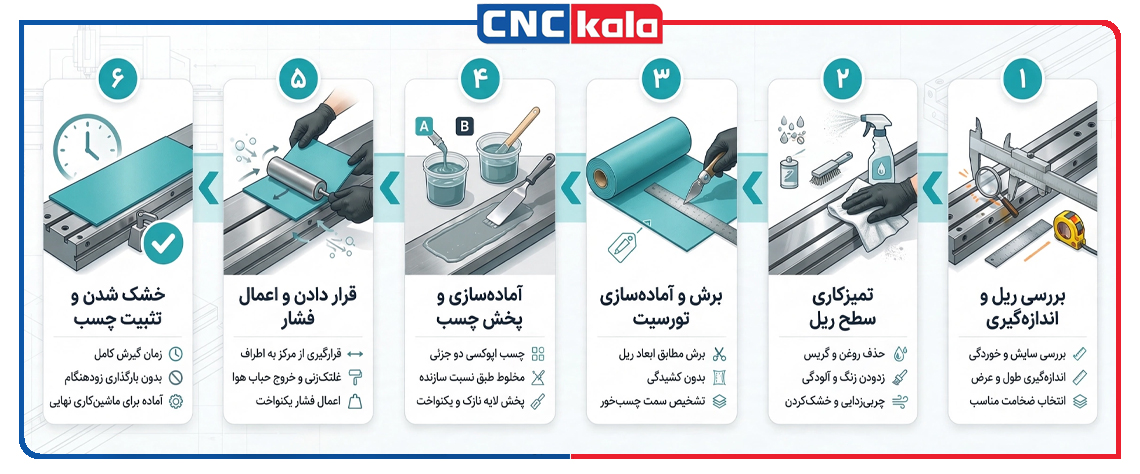
مراحل کلی نصب تورسیت روی ریل دستگاه سی ان سی به شرح زیر است:
۱. بررسی وضعیت ریل و اندازه گیری سطح مورد نظر
اولین مرحله، بررسی وضعیت ریل و سطحی است که قرار است تورسیت روی آن نصب شود. ابتدا میزان سایش، خوردگی، خط و خش و تغییر شکل سطح راهنما را بررسی کنید. در صورت وجود فرسودگی شدید، ابتدا باید وضعیت هندسی ریل اصلاح شود. سپس طول و عرض سطح مورد نظر را اندازه گرفته و ضخامت مناسب تورسیت را مشخص کنید. ضخامت انتخابی باید با طراحی دستگاه، میزان سایش، لقی موجود و مقدار مجاز ماشین کاری نهایی هماهنگ باشد.
همچنین انتخاب تورسیت ضخیم تر لزوما به معنای تعمیر بهتر نیست؛ زیرا افزایش بیش از اندازه ضخامت می تواند فاصله بین قطعات، ارتفاع میز و تنظیمات حرکتی دستگاه را تغییر دهد.
۲. آماده سازی و تمیزکاری سطح ریل
یکی از مهم ترین مراحل نصب تورسیت، آماده سازی سطح فلزی است. برای اینکه چسب تورسیت بتواند اتصال مناسبی ایجاد کند، سطح باید کاملا عاری از روغن، گریس، زنگ زدگی، گردوغبار و آلودگی باشد. به همین خاطر، ابتدا آلودگی های سطحی را با ابزار مناسب پاک کنید. در صورت وجود زنگ زدگی یا ناهمواری، سطح باید با روش ماشین کاری یا پرداخت مناسب اصلاح شود. سپس از چربی زدای سازگار با سیستم چسب استفاده کنید تا هیچ اثری از روغن باقی نماند. پس از تمیزکاری، اجازه دهید سطح کاملا خشک شده و از تماس دست با قسمت آماده شده خودداری کنید.
۳. برش و آماده سازی تورسیت
در این مرحله باید نوار تورسیت را متناسب با ابعاد سطح راهنما برش دهید. بهتر است پیش از برش نهایی، ابعاد را دوباره کنترل کنید تا نوار بدون کشیدگی یا کمبود طول و عرض روی محل مورد نظر قرار بگیرد. یکی از نکات مهم، تشخیص سطح چسب خور تورسیت است. بسیاری از انواع تورسیت دارای یک سمت آماده سازی شیمیایی شده برای اتصال به چسب هستند. این قسمت باید مطابق دستورالعمل تولید کننده در تماس با چسب قرار بگیرد. سطح آماده شده برای چسب کاری را نباید با سنباده زبر کرد؛ زیرا این کار می تواند لایه آماده اتصال را تخریب کرده و استحکام پیوند را کاهش دهد. همچنین هر دو سطح باید تمیز و خشک باقی بمانند.
۴. آماده سازی و پخش چسب تورسیت
برای اتصال تورسیت به ریل، باید از چسب دو جزئی اپوکسی سازگار با این متریال استفاده کنید. این چسب معمولا از دو بخش رزین و سخت کننده تشکیل شده است که باید طبق نسبت اعلام شده توسط تولید کننده ترکیب شوند. ابتدا دو جزء را با ابزار تمیز و مجزا آماده کرده و سپس آن ها را به خوبی مخلوط کنید تا ترکیب یکنواختی به دست آید. نسبت ترکیب و زمان قابل استفاده پس از مخلوط کردن در چسب های مختلف متفاوت است؛ بنابراین نباید یک نسبت ثابت را برای تمام برندها در نظر گرفت.
پس از آماده سازی چسب، آن را با کاردک مناسب به شکل یک لایه نازک و یکنواخت روی سطح فلزی پخش کنید. در صورت توصیه سازنده چسب، می توان سطح آماده تورسیت را نیز به چسب آغشته کرد. پخش نامنظم چسب، ایجاد حباب و باقی ماندن فضای خالی بین دو سطح از اشتباهات مهم این مرحله هستند.
۵. قرار دادن تورسیت روی ریل و اعمال فشار
پس از چسب کاری، تورسیت را با دقت روی سطح راهنما قرار دهید. بهتر است تنظیم موقعیت از بخش میانی انجام شود و سپس به سمت لبه ها پیش بروید. با استفاده از غلتک مناسب یا ابزار صاف کننده، از مرکز به سمت اطراف فشار وارد کنید تا حباب های هوا و چسب اضافی خارج شوند. این کار باید بدون جابجایی ناخواسته نوار انجام شود.
در مرحله بعد، با استفاده از صفحه فشاری، گیره یا وزنه مناسب، فشار یکنواختی روی تمام سطح ایجاد کنید. فشار باید مطابق دستورالعمل چسب انتخابی باشد؛ فشار نامتعادل می تواند سبب ایجاد ضخامت غیر یکنواخت در لایه اتصال شود. در طول مدت گیرش، نباید تورسیت نسبت به سطح فلزی حرکت کند.
۶. زمان دادن برای خشک شدن و تثبیت چسب
پس از اتصال تورسیت، باید زمان کافی برای سخت شدن چسب را در نظر بگیرید. مدت زمان گیرش به نوع چسب، دمای محیط، دمای قطعه و نسبت ترکیب مواد بستگی دارد. در این مرحله نباید برای تسریع کار، قطعه را زودتر از زمان مجاز تحت ماشین کاری یا بارگذاری قرار دهید.

آماده سازی نهایی سطح تورسیت پس از نصب
پس از تثبیت کامل چسب، نوبت به اقدامات نهایی می رسد. در این مرحله، لبه های اضافی تورسیت برش داده شده و سطح لغزشی با روش هایی مانند کف تراشی دقیق، سنگ زنی یا اسکراپینگ تنظیم می شود. هدف از این عملیات، ایجاد سطحی یکنواخت و هماهنگ با سطح مقابل است. همچنین باید لقی، ارتفاع، موازی بودن و میزان تماس دو سطح بررسی شود.
در صورت نیاز به ایجاد شیار روغن، این شیارها باید با توجه به سیستم روانکاری دستگاه طراحی شوند. عمق شیار نباید از ضخامت تورسیت عبور کند. در پایان، حرکت میز یا محور باید ابتدا بدون بار و با سرعت پایین بررسی شود تا از روان بودن حرکت و نبود نقاط گیرکردگی اطمینان حاصل شود.
کلام آخر
نصب تورسیت روی ریل دستگاه CNC یکی از روش های کاربردی برای بازسازی سطوح لغزشی و بهبود عملکرد حرکتی ماشین آلات صنعتی است. با این حال، نتیجه مطلوب تنها با چسباندن یک نوار تورسیت به دست نمی آید؛ بلکه اندازه گیری دقیق، آماده سازی اصولی سطح، انتخاب ضخامت مناسب، استفاده از چسب سازگار و پرداخت نهایی اهمیت زیادی دارند. برای تهیه تورسیت مناسب، انتخاب رنگ و ضخامت باید بر اساس مشخصات دستگاه و شرایط کاری انجام شود.


 ارسال پیام در بله